Rengöringsgranulat för PET & Preformar – Snabba färgbyten utan dis och svarta prickar
Tillverkning av PET-preformar (förformar till dryckes-, livsmedels- och kosmetikaförpackningar) är en av de mest kvalitetskänsliga processerna inom plastindustrin. Med cykeltider på bara några sekunder och högkavitetsverktyg med upp till 96 eller 144 kaviteter innebär minsta processavvikelse stora kasseringsvolymer. Färgbyten – särskilt från mörka, opaka eller högpigmenterade barriärfärger till helt transparent och kristallklar PET – tar ofta timmar av spolning i anspråk.
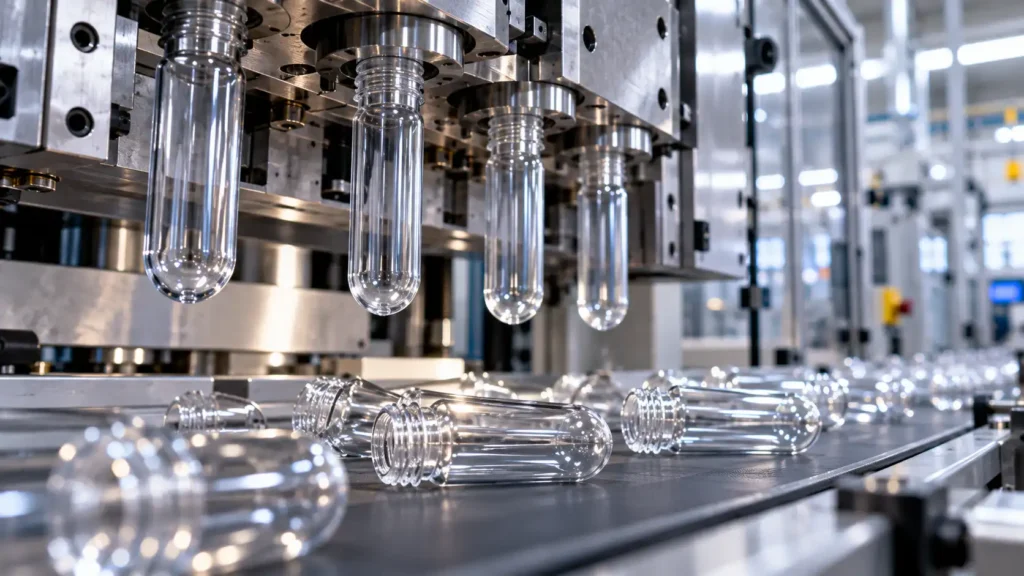
Med Ultra Plast specialutvecklade rengöringsgranulat för PET genomförs färg- och materialbyten snabbt och kontrollerat. Granulatet passerar problemfritt genom nålventiler och heta kanaler utan att orsaka skruvslirning eller riskera höga resthalter av acetaldehyd (AA).
Typiska utmaningar vid tillverkning av PET-preformar
PET (polyetentereftalat) ställer mycket höga krav på torkning, termisk stabilitet och processtyrning. När det kommer till rengöring uppstår ofta tre specifika problem:
- Skruvslirning (Screw Slipping): PET har låg smältviskositet. Om ett konventionellt rensmedel är för halt tappar skruven greppet i intagszonen. Doseringstiden skenar iväg, vilket leder till stillestånd och ojämn smälta.
- Svarta prickar (Black Specs) och termisk koksning: PET är känsligt för oxidation och termisk nedbrytning vid stillestånd eller i dödzoner vid backventilen. Kolsyrade partiklar lossnar efter hand och resulterar i kasserade preformar på grund av synliga defekter.
- Optisk dis och färgskuggor: Rester av masterbatch eller föregående färgämnen biter sig fast i fördelningsblock och munstycksspetsar. Att få preformarna 100 % glasklara utan gulaktiga slöjor eller disighet kräver ofta hundratals kasserade skott.
- Känslighet för acetaldehyd och livsmedelskrav: Rengöringsmaterialet får inte lämna kemiska restprodukter som kan migrera eller påverka lukt och smak i den färdiga dryckesflaskan.
Hur Ultra Plast fungerar i PET-system
Ultra Plast rensmaterial för PET (främst PET-CS och PET-C) är framtaget i nära samarbete med ledande tillverkare av preformverktyg och formsprutmaskiner:
- Optimerad friktion mot intagszonen: Granulatet har en formulerad friktionskoefficient som säkerställer att skruven matar jämnt och behåller doseringstiden under hela renssekvensen utan skruvslirning.
- Skonsam passage genom nålventiler: Med en partikelstorlek och viskositet anpassad för heta kanaler kan Ultra Plast injiceras direkt genom verktyget och formrummen utan risk för att sätta igen grindar eller skada ventilsäten.
- Kemisk bindning av färgpigment: Den aktiva formulan mjukar upp och binder termiskt nedbrutna pigment och koksrester i stället för att bara slipa mekaniskt. Läs mer om hur vårt rengöringsgranulat arbetar för att skydda blankpolerade metallytor.
Steg-för-steg: Rensrutin för PET-formsprutor
Rengöringen utförs vid normal processtemperatur (vanligen runt 260–290 °C) utan komplicerade omställningar:
- Kör skruven tom: Töm intagstratten och kör skruven tom på det föregående PET-materialet.
- Dosera Ultra Plast PET-CS: Mata in rekommenderad mängd Ultra Plast (se vår Doseringsguide för standardgranulat).
- Dosera med mottryck: Kör skruven med normal doseringshastighet och ett lätt förhöjt mottryck så att renskomponenterna komprimeras och fyller ut gängprofilen.
- Spruta genom heta kanaler: Injicera materialet direkt genom formverktyget och kasta de första rensformade preformarna tills rensmassan kommer ut fri från färgstråk.
- Mata på med ny råvara: Ladda tratten med ny, torkad PET-råvara och spola ut rensmedlet. Så snart preformarna är glasklara återgår maskinen till kontinuerlig produktion.
Rekommenderade kvaliteter för PET & Preformar
| Applikation | Rekommenderad kvalitet | Temperaturområde | Särskild egenskap |
| PET-preformar & Heta kanaler | Ultra Plast PET-CS | 220–290 °C | Passerar trånga nålventiler, motverkar skruvslirning |
| PET-extrudering & Skivor/Plastband | Ultra Plast PET-C | 220–290 °C | För kontinuerlig extrudering utan heta kanaler |
| Högtemperatur-polyester (t.ex. PBT) | Ultra Plast HIGH-CS | 190–320 °C | För tekniska polymerer och fordonsdetaljer |
| Mekanisk skruvdragning | Ultra Plast FC3 | 160–340 °C | Skyddar mot oxidation vid helgstopp och underhåll |
Fördelar för tillverkare av preformar och PET-flaskor
- Upp till 80 % kortare ställtider vid färgbyten: Gå från mörka kulörer (som grön, blå eller bärnsten) till glasklar transparent PET på en bråkdel av normal spoltid.
- Minskat råvaruspill: Sparar tiotals eller hundratals kilo torkad PET-råvara per verktygsomställning.
- FDA och EU 10/2011-godkänt: Helt säkert för kontakt med livsmedel, mineralvatten och kolsyrade drycker – avger inga skadliga ångor eller smakpåverkande rester.
- Skonsamt mot formverktyg: Inga abrasiva mineraler som sliter på grindar, nålar eller blanka kavitetsytor.
Vill du testa Ultra Plast i er PET-produktion?
Vi tillhandahåller anpassade testkit för er maskinpark och kavitetskonfiguration. Beställ provmaterial eller ladda ner vår fullständiga Polymer- & processtabell (PDF).