Rengöringsgranulat för formblåsning – Effektiv rengöring av ackumulatorhuvuden och formblåsmaskiner
Inom formblåsning (Extrusion Blow Moulding, EBM) – vid produktion av flaskor, dunkar, tekniska behållare och fordonskomponenter – utgör ställtider vid färg- och råvarubyten en betydande del av produktionskostnaden. Att driva ut mörka pigment ur stora ackumulatorhuvuden eller flerskiktsverktyg med ren produktionsplast kräver enorma materialmängder och resulterar ofta i timmar av kasserade blåsor på grund av färgstråk.
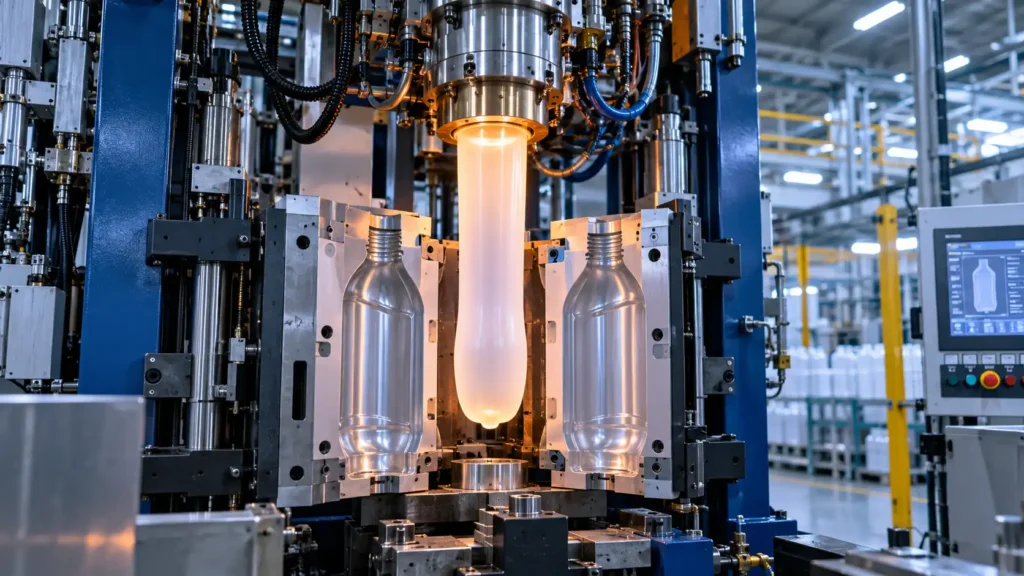
Genom att använda anpassat rengöringsgranulat från Ultra Plast rengörs skruv, cylinder och komplexa ackumulatorhuvuden snabbt och skonsamt vid ordinarie processtemperatur. Formulans expanderande egenskaper tränger in i svåråtkomliga dödzoner och trycker ut termiskt nedbruten polymer och fastbrända färgskuggor.
Specifika utmaningar vid formblåsning (EBM)
Extrusionsblåsning har flödesmässiga och geometriska egenskaper som skiljer sig markant från vanlig linjär extrudering:
- Stora dödzoner i ackumulatorhuvuden: I ackumulatorkammare, torpeder och kring fördelningsdorn bildas lågflödeszoner där polymermassan stagnerar. Över tid koksar materialet och släpper ifrån sig svarta prickar som försvagar behållarens väggar.
- Färgskuggor vid skifte från mörka till ljusa färger: Pigment från masterbatcher fastnar i verktygets kanter och ger oönskade ränder (färgskuggor) i den extruderade slangen (parisonen) långt efter att ny färg har kopplats på.
- Flerskiktsapplikationer (Co-extrusion): Vid formblåsning av barriärförpackningar (t.ex. med EVOH eller återvunnen råvara i mellanskiktet) krävs att flera extrudrar och fördelningsblock rensas samtidigt utan att skada känsliga bindskikt.
- Mekaniskt slitage på formningsverktyg och munstycksspalter: Konventionella slipande rensmedel kan skada dyra parisonverktyg och kalibreringshylsor, vilket ger ojämn godstjocklek och kassation.
Hur Ultra Plast fungerar i formblåsmaskiner
Ultra Plast kvaliteter för formblåsning (såsom POE-CS, PO-CS och QUALsan) är specifikt framtagna för att hantera volymrika huvuden och cyklisk parisonextrudering:
- Expanderande skumverkan i dödzoner: När granulatet smälter expanderar den aktiva komponenten och fyller ut ackumulatorkammaren och spridningskanalerna. Skumtrycket tvingar ut gammal polymer och fastbrända pigment som vanligt material flödar rakt förbi.
- Kemisk uppluckring: Den aktiva formulan mjukar upp termiskt nedbruten harts och förkolnade partiklar på skruven och cylinderväggen utan behov av slipmedel eller lösningsmedel.
- Säker passage genom dysöppningar: Materialet lämnar inga oljiga rester eller partiklar som kan sätta igen parisonstyrning eller skada blankpolerade verktygsytor. Läs mer om hur vårt rengöringsgranulat skyddar maskinparken under ordinarie drift.
Steg-för-steg: Rengöringsrutin vid formblåsning
Rensningen genomförs enkelt utan behov av blötläggning eller temperaturändringar:
- Töm systemet: Kör extrudern tom på det föregående produktionsmaterialet.
- Ladda Ultra Plast: Mata in rekommenderad dos granulat i inmatningstratten vid ordinarie processtemperatur. Se vår Doseringsguide för standardgranulat.
- Fyll ackumulatorhuvudet: Kör extrudern tills Ultra Plast fyller cylindern och ackumulatorkammaren. Låt materialet bygga upp tryck i huvudet.
- Skjut ut slangen (parisonen): Gör några kraftiga parisonskott alternativt kör kontinuerlig slangextrudering tills rensmassan som kommer ut ur munstycket är ren och fri från pigmentränder.
- Mata på med nästa råvara: Fyll på med ny produktionsplast och spola ut rensgranulatet. Normal blåsning och formning kan starta så snart råvaran är helt ren.
Rekommenderade kvaliteter för formblåsning
| Material som ska rengöras | Rekommenderad kvalitet | Temperaturområde | Applikation |
| HDPE / PP (Standardbehållare) | Ultra Plast POE-CS | 150–280 °C | Flaskor, dunkar, leksaker, tekniska detaljer |
| PET / PETG / Co-polyester | Ultra Plast PET-CS | 220–290 °C | Transparenta flaskor, kosmetikaförpackningar |
| PVC / Känsliga polymerer | Ultra Plast PO-LT | 80–220 °C | Tekniska behållare med låg temperaturprofil |
| Stora ackumulatorkammare | Ultra Plast LP (Vätskekoncentrat) | Anpassas efter bärare | Blandas i eget bärmaterial – mycket kostnadseffektivt vid stora volymer |
Fördelar för tillverkare inom formblåsning
- Kapa ställtiderna med upp till 70 %: Slipp långa timmar av färgspolning mellan svarta och transparenta/vita serier.
- Minimerad materialkassation: Spara hundratals kilo högmolekylär polyeten (HDPE) vid varje verktygs- eller färgskifte.
- Eliminera svarta prickar: Den expanderande verkan tömmer dödzoner på förkoksad polymer som annars leder till läckage i färdiga flaskor.
- Trygg verktygssäkerhet: Helt fri från slipande partiklar – inga risker för repor på munstycksläppar, dornar eller formrum.
Vill du utvärdera Ultra Plast i era formblåsmaskiner?
Vi hjälper er att ta fram rätt renskvalitet och beräknad åtgång för era maskinstorlekar och ackumulatorvolymer. Beställ provmaterial eller ladda ner vår fullständiga Polymer- & processtabell (PDF).